Warum SLS?
Keine Stützstrukturen
Innenliegende Kanäle und Hinterschnitte möglich.
Sehr belastbar
Zähe Polyamide für echte Funktionsteile.
Kleinserien
Viele Teile in einem Bauraum, gleichbleibende Qualität.
Bewegliche Baugruppen
Gelenke und Scharniere in einem Druck.
SLS bei ProtyLabs
Richtwerte. Was für Ihr Bauteil realistisch ist, klären wir im Angebot.
| Merkmal | Wert |
|---|---|
| Verfahren | Lasersintern von Kunststoffpulver |
| Materialien | PA12, PA11, TPU (Shore 40A–90A) |
| Gedruckte Gewinde | ab ca. M6 |
| Oberfläche | matt, leicht rau, färbbar |
| Stückzahl | Einzelteil bis Serie |
Werkstoffe für SLS
PA12
Fest, zäh und maßhaltig. Der Allrounder für Funktionsteile.
PA11
Bruchdehnung höher, gut für Schnappverbindungen und Clips.
TPU (Shore 40A–90A)
Gummiartig elastisch – Härte von weich bis fest wählbar, für Dichtungen, Puffer und Griffe.
Dafür setzen wir es ein
So wird Ihr Teil besser
Wann ein anderes Verfahren besser passt
SLA
Wenn die Oberfläche ohne Nacharbeit glatt sein muss.
FDM
Wenn ein einfaches Teil schnell und günstig gebraucht wird.
SLM (Metall)
Wenn Festigkeit oder Temperatur über Kunststoff hinausgehen.
Was ist SLS – und wann lohnt es sich?
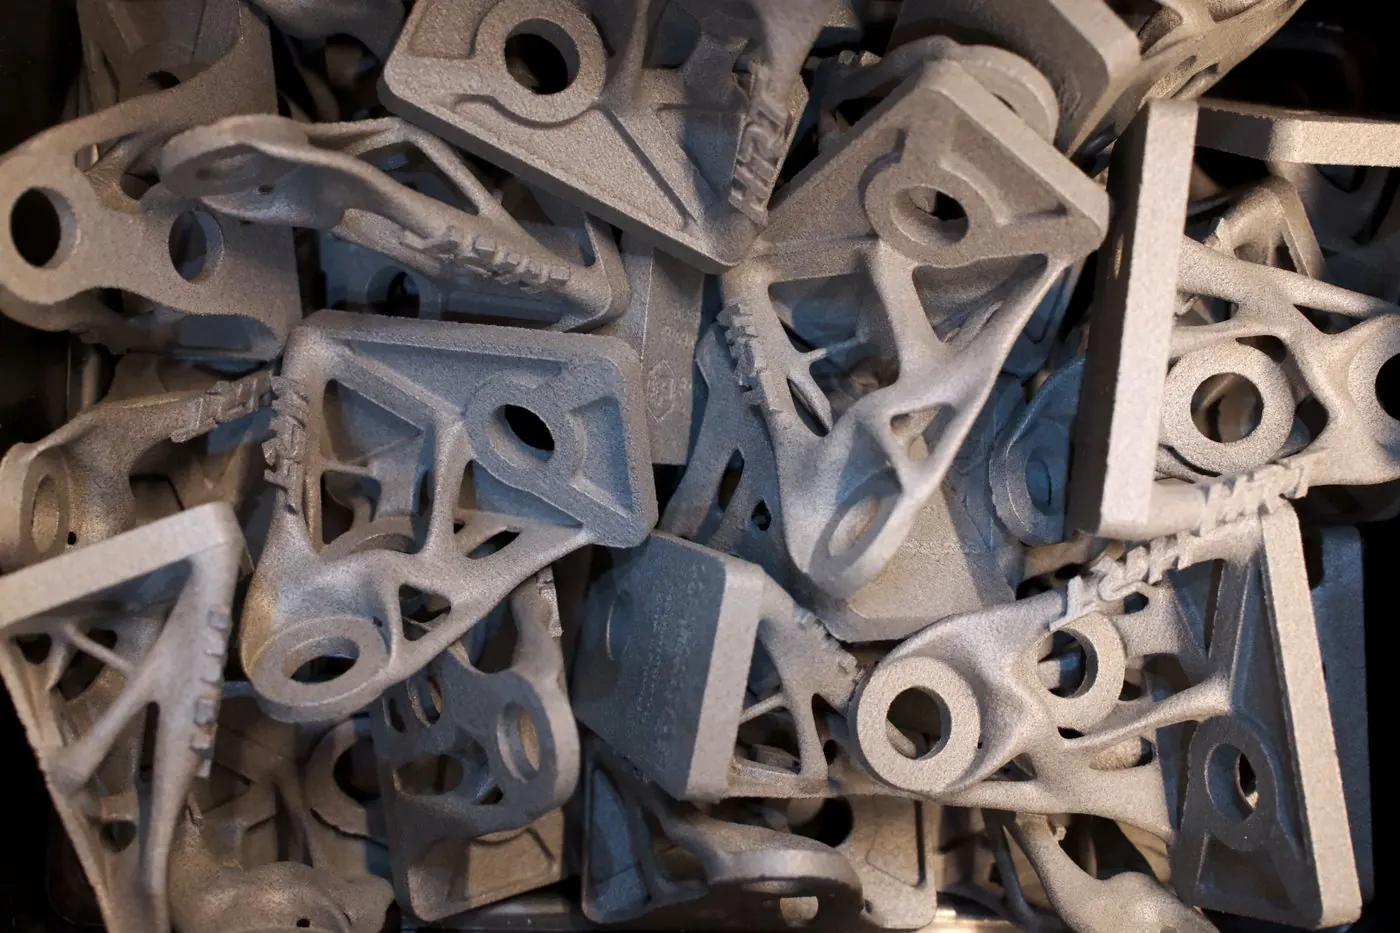
Beim selektiven Lasersintern (SLS) verschmilzt ein Laser feines Kunststoffpulver Schicht für Schicht. Das umgebende, nicht verschmolzene Pulver stützt das Bauteil während des Drucks. Deshalb braucht SLS keine Stützstrukturen: Hinterschnitte, innenliegende Kanäle, Schnapphaken und sogar bewegliche Baugruppen entstehen in einem Durchgang.
SLS lohnt sich immer dann, wenn ein Teil wirklich belastet wird, eine komplexe Form hat oder in mehreren Exemplaren gebraucht wird. Weil viele Teile gleichzeitig im Pulverbett Platz finden, sinkt der Stückpreis mit der Menge – ideal für Kleinserien ab Stückzahl 1. Für sehr glatte Sichtflächen ist SLA die bessere Wahl, für einfache Einzelteile oft FDM.
Typische Werkstoffe sind PA12 als zäher, maßhaltiger Allrounder, PA11 mit hoher Bruchdehnung für Clips und Scharniere sowie TPU in Shore-Härten von 40A bis 90A für flexible Teile. Die Oberfläche ist matt und leicht rau; sie lässt sich färben, strahlen oder chemisch glätten.
Kennwerte für die Konstruktion
| Werkstoffe | PA12, PA11, TPU (Shore 40A–90A) |
|---|---|
| Wandstärke | ab 1,0 mm, sicher ab 1,5 mm |
| Spaltmaß bewegliche Teile | 0,3–0,5 mm seitlich, 0,5–0,6 mm vertikal |
| Gedruckte Gewinde | ab ca. M6, kleiner mit Gewindeeinsätzen |
| Stützstrukturen | keine nötig |
| Hohlräume | mit Öffnungen zum Entpulvern |
| Oberfläche | matt, leicht rau – färb- und glättbar |
| Angebot · Lieferung | in 24 h · Express 2–3 Tage inkl. Versand, Standard 5 Tage |
Richtwerte. Was für Ihr Bauteil realistisch ist, klären wir im Angebot.
Wovon der Preis abhängt
- Bauteilvolumen und Bauhöhe – sie bestimmen Pulver- und Druckzeit
- Stückzahl: Je mehr Teile in einen Baujob passen, desto günstiger das Einzelteil
- Werkstoff: PA12 ist am wirtschaftlichsten, TPU und PA11 etwas teurer
- Nachbearbeitung wie Färben, Glätten oder Gewindeeinsätze
- Lieferzeit: Express kostet einen Aufschlag
So wird Ihr SLS-Teil besser und günstiger
- Wandstärken gleichmäßig halten – große, massive Bereiche durch Rippen ersetzen
- Große flache Platten vermeiden, sie können sich verziehen
- Bewegliche Teile mit ausreichend Spaltmaß direkt in einem Stück drucken
- Mehrere Teile gemeinsam bestellen – das füllt den Baujob
- Bei Gewinden, die oft gelöst werden, Gewindeeinsätze einplanen
Häufige Fragen: SLS
Kann man SLS-Teile färben?
Ja, die poröse Oberfläche nimmt Farbe gut auf. Sprechen Sie uns auf Farbwünsche an.
Sind SLS-Teile dicht?
Nicht automatisch. Für dichte Teile ist eine Nachbehandlung nötig.
Lohnt sich SLS für Serien?
Ja, weil viele Teile gleichzeitig gefertigt werden können.
Aus Ihrer Idee soll ein fertiges Teil werden?
Schicken Sie CAD-Daten, ein Foto, eine Skizze oder das Originalteil. Wir prüfen Machbarkeit, Verfahren und Material und melden uns mit einer Einschätzung und einem Angebot.